增材制造为航空航天设计带来新可能的同时,也衍生出新的检测挑战。粗糙、多孔的增材表面会滞留荧光渗透液,产生能够掩盖关键缺陷的背景荧光。本篇Blog尝试探讨传统荧光渗透检测为何难以检测增材制造零件,以及Magnaflux开发出的一种A/D混合方法检测工艺,在保持高灵敏度检测的同时改善渗透液的去除效果。
内容速览:
为什么增材制造表面检测难度大
粗糙、多孔表面如何影响荧光渗透检测
为什么常规渗透液去除方法在增材制造零件上可能难以奏效
Magnaflux 的 A/D 混合方法工艺如何提升检测性能
测试结果对航空航天制造商意味着什么
01 什么是增材制造?
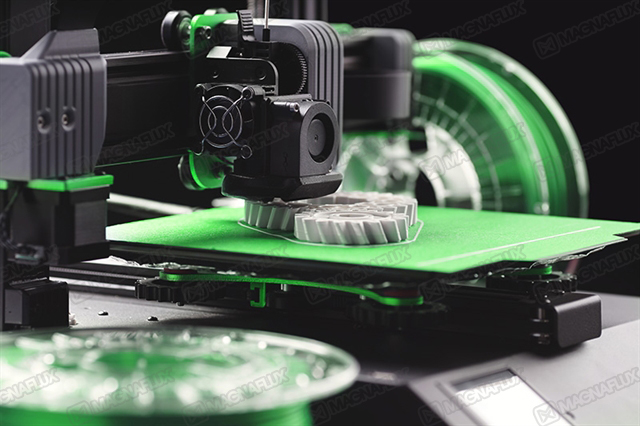
增材制造是通过逐层堆积而形成零部件的制造工艺;不是从实心坯料上切削加工,也不是通过铸锻等工艺成型。增材制造常被称为“3D打印”,涵盖多种技术,包括粉末床熔融(PBF)、定向能量沉积(DED)、黏结剂喷射、材料挤出等工艺。
传统制造与之对应的话可称为减材制造,通过去除材料获得最终的几何形状。相比之下,增材制造只在需要的位置有选择地沉积材料。这使得高度复杂的几何形状、内部流道、点阵结构和轻量化设计得以实现。
尽管增材制造具有显著的设计自由度和制造优势,但也带来了独特的缺陷形成机理及检测挑战。
增材制造(3D 打印)发明于 20 世纪 80 年代初。1983 年,美国工程师查克·赫尔(Chuck Hull)发明了立体光固化(SLA)工艺,这是首个实现商业成功的 3D 打印工艺。
02 增材制造中的无损检测挑战
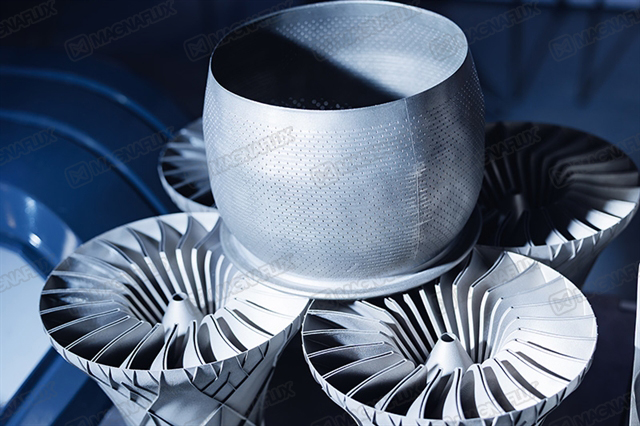
金属材质增材制造零部件与铸锻件、轧制件之间存在根本性差异。逐层堆积成形可能引入以下缺陷/不连续:
表面与近表面孔隙
不熔合(LOF)
层间分离
裂纹
夹杂
未熔结粉末
尺寸偏差
这些缺陷几乎可能出现在零部件内的任何位置,并会随着成形方向、工艺参数、原材料质量和后处理工序的不同而出现显著差异。
因此,航空航天增材制造件通常需要采用多种互补的无损检测方法,包括CT(计算机断层扫描)、UT(超声检测)、ET(涡流检测)、RT(射线检测)和PT(渗透检测)等。
荧光渗透检测的作用
荧光渗透检测FPI仍然是检测表面开口缺陷最灵敏、最具成本效益的方法之一。只要工艺应用得当,FPI可以检出:
表面开口裂纹
表面孔隙
未熔合缺陷
与表面连接的孔洞
焊接类缺陷
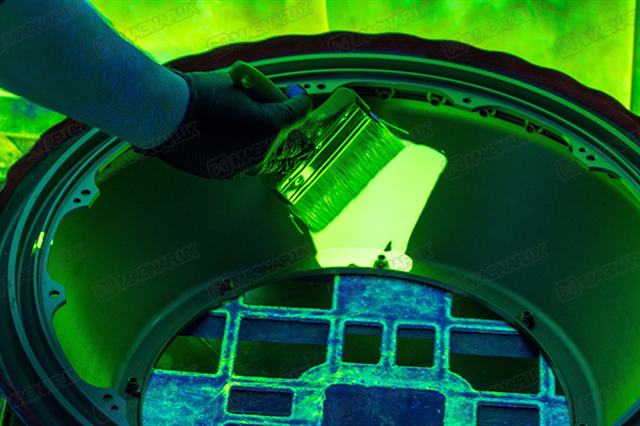
该方法依靠毛细原理,使荧光渗透液渗入细密的表面开口;去除多余渗透液并经显像后在UV-A黑光灯下可以清晰观察到缺陷指示。待测件的表面状态对渗透检测有效性影响较大,需妥善处理。
增材制造件常存在不规则的表面形貌,清洗后仍会滞留渗透液;这会导致过强的荧光背景,降低显示对比度,并掩盖缺陷。若表面过于粗糙、不规则或多孔,又不进行表面处理,那么渗透检测很难有效。通常需要采用机加工、打磨、磨削、喷砂和/或腐蚀等方法,以尽量降低背景荧光。若预处理不当会使材料被涂抹并覆盖在缺陷之上,反而降低缺陷检出率。
要点小结
荧光渗透检测是检测表面开口缺陷的成熟方法,但增材制造零件独特的表面特性往往需要妥善的预处理,才能最大限度提高检测可靠性。
03 现实中遇到的实际问题
客户反映,采用现有荧光渗透检测方法检测航空航天增材制造零部件时存在很大困难。主要问题出在低成形角度下形成的下表面(downskin)区域。这些下表面孔隙率较高,即使经过标准去除工序后仍会滞留渗透液,从而导致荧光背景过强,掩盖缺陷指示。
为分析并解决这一问题,Magnaflux磁通开发了 Inconel 718镍基高温合金和钴铬合金试块,涵盖30°-90°等不同成形角度,并在上表面(upskin)和下表面(downskin)都加工了电火花(EDM)刻槽,作为可量化的灵敏度测试对比样。
采用常规渗透工艺进行初步评估表明,下表面的渗透液可去除性差,检测性能无法接受。
04 Magnaflux开发的A/D混合方法解决方案
客户现场实地测试表明,关键问题不在渗透液的灵敏度,而在于如何在不过洗的前提下,去除多孔增材零件表面的多余渗透液。
经过Magnaflux的研究发现,要检测成功,必须把渗透液去除工序从水洗改为更可控的化学乳化。经过大量实验,Magnaflux开发出一套混合工艺:
组合使用 ZL-67(3 级灵敏度、A 方法水洗型荧光渗透液)搭配ZR-10E(D 方法亲水性去除剂)以及 ZP-9F(D/E 型溶剂型显像剂)。该方案在所有成形角度下制备的增材制造表面上,都能够实现灵敏度与稳定可去除性的组合效果。
为什么这一产品组合能够奏效?
Magnaflux ZL-67的配方中含有表面活性剂,使其在整个清洗周期内都能够被去除;ZR-10E是一款温和高效的去除剂,能够乳化表面的渗透液,同时保留滞留在缺陷内的渗透液;ZP-9F具有优异的渗透液回渗能力,并且本身不产生任何荧光,有助于将背景荧光降至最低。
通过优化多余渗透液的去除方式,帮助检测人员在各种不同表面状态的增材制造件上获得更为一致的结果。
混合工艺参数
优化后的工艺流程包括:
Magnaflux ZL-67,3级灵敏度、方法A渗透液
8分钟渗透
4 psi压力下预冲洗<5秒
在 20% 浓度的 Magnaflux ZR-10E 去除剂中浸泡 15 分钟(不搅拌)
在 UV-A 黑光灯照射下,以 4 psi 压力冲洗 5–15 秒
干燥 10 分钟
施加 Magnaflux ZP-9F 显像剂,等待 10 分钟显像
在黑光灯下检验
该套工艺不依赖水洗去除,而是采用可控的化学作用,将多余渗透液从多孔增材制造件表面去除,同时能够保留缺陷内的渗透液不被过洗。
内部测试数据最终也显示这套工艺流程:
可维持3级灵敏度
背景荧光被显著降低
下表面的可检率被大幅改善
可与现有已通过AMS-2644认证的Magnaflux产品组合使用
在多个增材制造成形角度下,检测性能一致性更高
05 对增材制造航空航天制造商意味着什么?
随着增材制造在航空航天领域的应用不断拓展,常规渗透检测方法也面临越来越多的挑战,这些挑战主要来自于增材制造件的粗糙表面、连通孔隙及复杂的几何形状等。
在具有代表性的航空航天增材制造件上进行的协同开发表明,以上挑战可以通过工艺创新加以解决。Magnaflux将3级灵敏度的A方法渗透液与改良后的D方法工序相结合,开发出的这套混合方案,在保持增材制造件表面缺陷检测灵敏度的同时,大幅改善了多余渗透液的去除效果。需特别注意的是,这套工艺目前只是试验性方法,尚未在行业规范中正式批准。
随着航空航天行业对日益复杂的增材制造件持续鉴定与认证的需求增加,诸如此类的混合检测方法有望提供一条切实可行的路径,把荧光渗透检测的成熟优势延伸至下一代增材制造零部件,继续助力行业发展。
依工特种材料(苏州)有限公司
美国磁通中国研发及生产基地
江苏省苏州市吴江经济技术开发区横桥路
美国磁通上海办事处
上海市闵行区浦江镇漕河泾开发区新骏环路88号13A二楼
电话:+86 4000 686 980
邮箱:infochina@magnaflux.com